ZPRÁVY
 Domov / Zprávy / Zprávy průmyslu / Proč je reduktor s tvrdým povrchem zubů Helical Gear správnou volbou pro vysoce výkonné disky
 2026.11.20
 Zprávy průmyslu
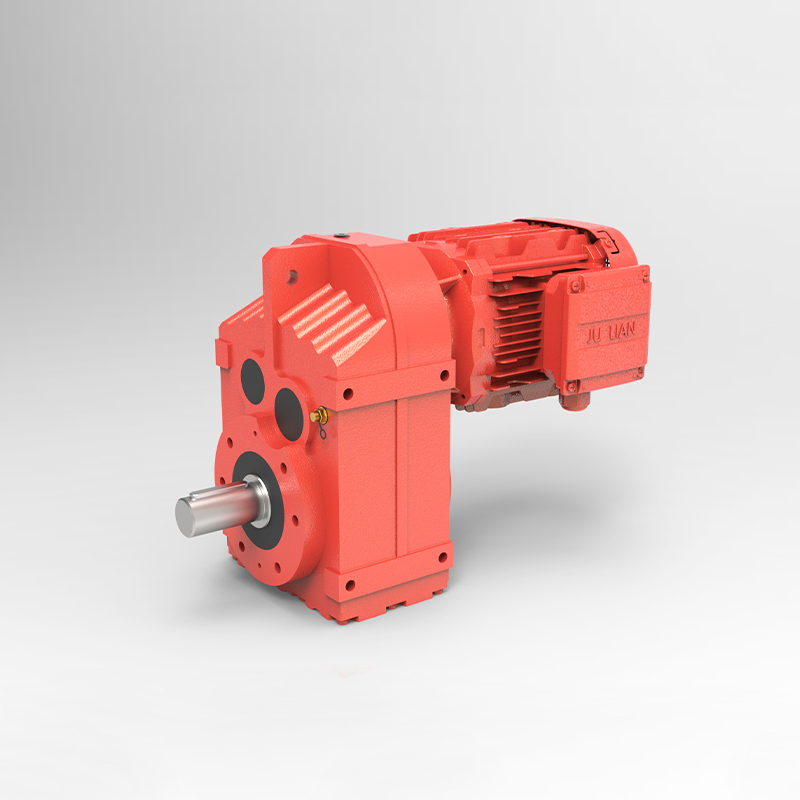
Zeptejte se kteréhokoli inženýra závodu, která součást způsobuje nejvíce neplánovaných odstávek v nepřetržitém procesu, a odpověď často zahrnuje převodový pohon. Reduktory rychlosti jsou umístěny ve středu dopravníků, mixérů, pecí a extruderů, a když selžou, zaplatí cenu celá linka. Proto a spirálové ozubení, reduktor tvrdých zubů se stal standardní volbou všude tam, kde je vysoké zatížení, dlouhé pracovní cykly a krátká doba údržby.
Přitažlivost pochází ze spojení dvou osvědčených nápadů. Šroubové ozubení zabírá zuby postupně podél diagonální čáry, což zajišťuje hladší pohyb a tišší chod než přímo řezané zuby. Technologie tvrdého povrchu zubů pak dodává těmto zubům kalenou pracovní plochu odolnou proti opotřebení. Výsledkem je, že stejná fyzická obálka může nést podstatně větší točivý moment a přežít mnohem déle v podmínkách abrazivního nebo rázového zatížení.
Kupující často hodnotí tyto jednotky podle ceny za kilowatt, ale zkušení specifikátoři se zaměřují na celkové náklady na vlastnictví. Prostoje, práce při výměně, spotřeba maziva a energie ztracená neefektivním záběrem, to vše se hromadí během let provozu. O něco dražší disk, který běží klidně deset let, může být s velkým náskokem levnější volbou.
Tento článek vysvětluje, jak návrh funguje, kde funguje nejlépe, na kterých hodnotách výkonu záleží a jak vybrat jednotku, která vyhovuje vaší aplikaci. Cíl je praktický. Po přečtení byste měli být schopni jasně sestavit specifikaci a rozpoznat otázky, které oddělují spolehlivý disk od toho, který bude vyžadovat včasnou pozornost.
Charakteristickým rysem této třídy reduktorů je tepelné zpracování aplikované na zuby ozubených kol. Polotovary jsou obvykle vyrobeny z nízkouhlíkové legované oceli, obrobeny blízko konečné geometrii a poté nauhličovány tak, aby uhlík difundoval do vnější vrstvy každého zubu. Část je následně kalena, čímž se tato obohacená vrstva přemění na tvrdý martenzit, zatímco jádro zůstává houževnatější a tažnější.
Prakticky řečeno, kalené boky zubů běžně dosahují povrchové tvrdosti v rozsahu 58 až 62 HRC, zatímco jádro zůstává poměrně měkké. Tato kombinace je důležitá, protože povrch odolává důlkové korozi a opotřebení, zatímco jádro tlumí nárazy bez praskání. Efektivní hloubka pouzdra se obvykle pohybuje mezi asi 1,0 a 2,5 milimetry, vybírá se podle velikosti modulu a očekávaného kontaktního napětí.
Přesné broušení po tepelném zpracování obnovuje profil zubu a odstraňuje deformace vzniklé během kalení. Broušení je to, co mění tvrzené ozubení z pouze silného na skutečně přesné a tiché. Je to jeden z nejdůležitějších ukazatelů kvality, na který byste se měli ptát při porovnávání dodavatelů, protože ztvrdlý, ale neporušený zub může být hlučný a náchylný k předčasnému opotřebení břitu.
Šroubové zuby jsou řezány pod úhlem k ose hřídele, takže kontakt začíná na jednom konci zubu a prochází přes čelo, když se ozubená kola otáčejí. Ostruhové zuby zabírají v celé své šířce najednou. Tento jediný rozdíl vysvětluje většinu výkonnostního rozdílu mezi těmito dvěma konstrukcemi a je důvodem, proč spirálová geometrie dominuje v aplikacích, kde záleží na tichém chodu a hladkém přenosu točivého momentu.
| Aspekt | Helikální tvrdý zub | Čelní ozubené kolo |
|---|---|---|
| Hladkost sítě | Postupné, nízké vibrace | Náhlé zasnoubení |
| Hluk při jmenovité rychlosti | Nižší, často v rozsahu 70. decibelů | Vyšší a tónovější |
| Nosnost na velikost rámu | Vysoká, zesílená tvrzenými boky | Střední až vysoká |
| Axiální tah | Generováno, musí být neseno ložisky | žádný |
| Typická účinnost na stupeň | 96 až 98 procent | 97 až 99 procent |
Šroubová kola generují axiální tah a uspořádání ložisek musí být navrženo tak, aby jej neslo. Čelní ozubená kola se tomuto tahu vyhýbají, ale jsou penalizována hlukem a rázovým zatížením. U většiny průmyslových pohonů, kde záleží na tichém provozu a vysoké hustotě točivého momentu, je kompromis upřednostňován spirálovou geometrií v kombinaci s tvrzenými boky. Konstrukce Spur zůstávají rozumné pro velmi nízké rychlosti nebo jednoduché, nízkonákladové práce, kde hluk není problémem.
Čísla v datovém listu jsou užitečná, pouze pokud víte, co představují. Jmenovitý točivý moment popisuje trvalou kapacitu, zatímco špičkový točivý moment popisuje, co ozubená kola vydrží během krátkého přetížení, jako je rozběh. Servisní faktor tyto dva spojuje tím, že zohledňuje, jak tvrdě pracuje poháněný stroj každý den. Tepelné hodnocení definuje, kolik tepla může skříň propustit, než se teplota oleje stane omezujícím faktorem, a na tomto čísle často záleží více než na mechanické kapacitě v uzavřených nebo horkých instalacích.
Vůle, malá vůle mezi protilehlými zuby, ovlivňuje přesnost polohování a chování při rázech. Provedení s nízkou vůlí vyhovuje funkcím indexování a couvání, zatímco standardní vůle je dostatečná pro většinu dopravníků a míchadel. Vždy si ověřte, které toleranční pásmo dodavatel uvádí, protože rozdíl může změnit chování pohonu v reverzační aplikaci.
Šroubové redukce s tvrdým povrchem zubů poskytují nejvyšší hodnotu tam, kde je velká zátěž, časté starty a zastavení a náročné prostředí. Mezi typické oblasti použití patří:
Chemické míchání Pohony dopravníků Zpracování cementu a minerálů Výroba papíru Manipulace s obilím Vytlačování pryže a plastů Hutnictví Environmentální zařízení
V každém případě je od měniče požadováno více než jen přenosová rychlost. Musí absorbovat náraz, přežít kontaminaci a pokračovat v dlouhých směnách, a právě tato kombinace je přesně tím, kde si tvrzená spirálová geometrie získává svou pověst.
Středně velká cementárna provozovala hromadný dopravník poháněný reduktorem s měkkými zuby. Jednotka vypadala na papíře adekvátně, ale její ozubená kola vykazovala důlky a opotřebení zubů zhruba každých 14 měsíců. Každá výměna si vyžádala přibližně dva dny odstávky linky, včetně kontroly seřízení a výměny oleje.
Závod nahradil pohon spirálovým reduktorem s tvrdým povrchem zubů dimenzovaným s vyšším provozním faktorem, aby zohlednil časté starty se zátěží. Nová instalace používala systém mazání v olejové lázni, laserové vyrovnání během uvádění do provozu a čtvrtletní analýzu oleje, která byla přidána do běžné údržby.
Po 30 měsících kontrola neprokázala žádné důlky na aktivních bocích a roční neplánované prostoje pohonu klesly ze zhruba 40 hodin na méně než 10. Poučení nebylo, že jeden design je univerzálně lepší. Výsledkem bylo, že sladění tvrdosti, geometrie, provozního faktoru a disciplíny údržby dohromady přineslo výsledek.
Strukturovaný přístup zabraňuje většině chyb ve velikosti. Než požádáte o cenovou nabídku, projděte si následující sekvenci a budete mnohem efektivněji komunikovat s jakýmkoli dodavatelem a dostanete nabídky, které jsou přímo srovnatelné.
Všimněte si, že sekvence se přesune z definice zatížení do prostředí. Přeskakování prvních kroků a skočení rovnou na katalogový model je nejčastějším důvodem, proč jednotka skončí poddimenzovanou pro skutečné provozní podmínky.
Většina předčasných selhání má původ v několika chybách, kterým se lze vyhnout. Sledujte tyto vzory při specifikaci a uvádění do provozu.
Dokonce i dobře specifikovaný šroubový převod s tvrdým povrchem zubů potřebuje disciplinovanou péči, aby dosáhla své designové životnosti. Údržba nemusí být složitá, ale musí být důsledná.
Analýza oleje si zaslouží zvláštní důraz. Rostoucí počty železných částic se často objevují týdny nebo měsíce předtím, než se problém s převodovkou stane slyšitelným, což dává týmům údržby čas naplánovat řízený zásah namísto reakce na nouzovou situaci.
Reduktory s tvrdým povrchem zubů mají nauhličované a kalené zuby ozubených kol s tvrzenou vnější vrstvou, obvykle kolem 58 až 62 HRC, a tvrdším jádrem. To umožňuje mnohem lepší odolnost proti důlkové korozi a opotřebení při stejné velikosti, což se promítá do vyšší nosnosti a delší životnosti, zejména v těžkých nebo rázově zatížených provozech.
Ne vždy, ale je lepší pro většinu průmyslových pohonů, které potřebují tichý, hladký přenos točivého momentu. Šroubová ozubená kola zabírají postupně a produkují méně hluku, zatímco čelní ozubená kola zabraňují axiálnímu tahu a mohou být jednodušší při velmi nízkých rychlostech. Správná volba závisí na limitech hluku, rychlosti, rozložení zatížení a uspořádání ložisek, které můžete přizpůsobit.
Zvažte spirálovou konstrukci s tvrdým povrchem zubů, pokud vaše aplikace zahrnuje časté starty pod zatížením, vysoký rázový nebo reverzní moment, dlouhé denní provozní hodiny, prašné nebo horké prostředí nebo přísné limity hluku. Pokud je provoz lehký, přerušovaný a tichý chod není problémem, může být jednodušší a ekonomičtější jednotka.
Provozní teplota, stav maziva a seřízení jsou tři nejvlivnější faktory. Vysoká teplota oleje zkracuje životnost maziva, znečištění urychluje opotřebení a nesouosost mění strukturu zatížení každého zubu. Sledování těchto podmínek prostřednictvím pravidelné kontroly a analýzy oleje umožňuje nastavit interval údržby podle skutečného stavu, nikoli podle pevných odhadů.
Doporučené produkty

 En